





Hogyan változtatja meg a szénszálas szövés iránya a hatásviselkedést
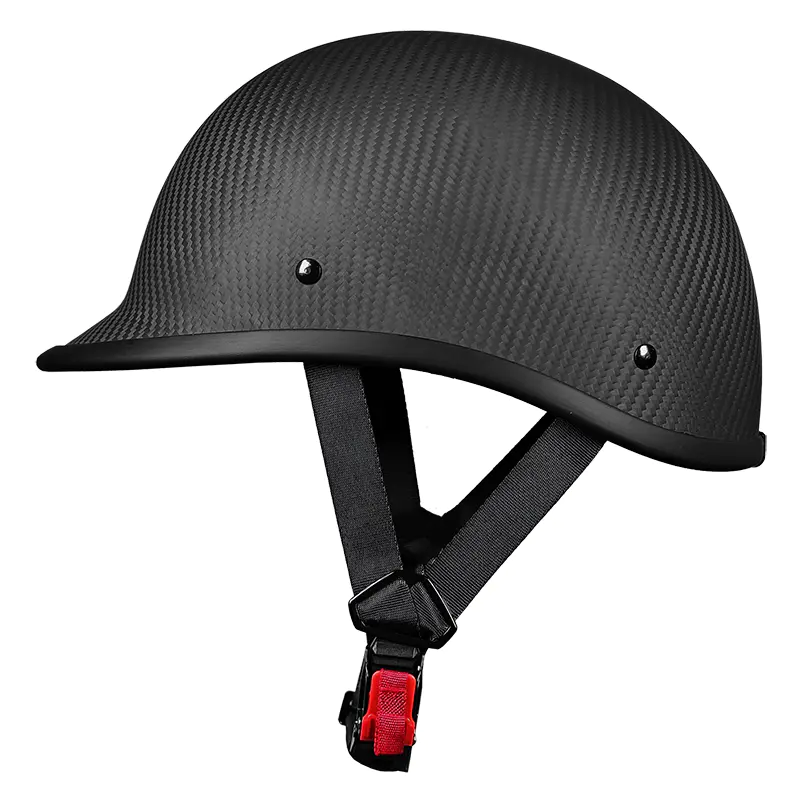
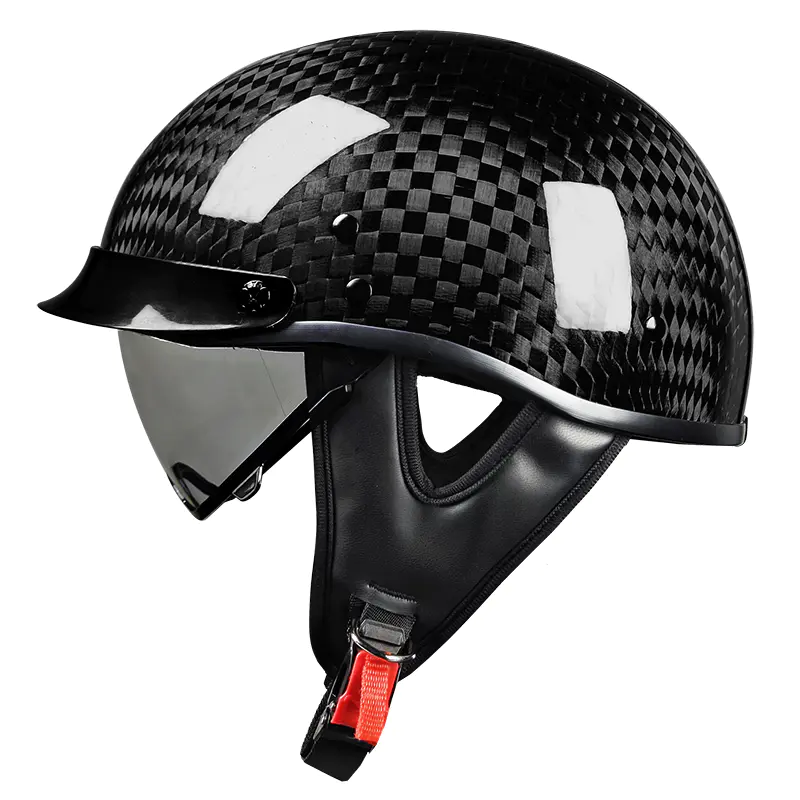
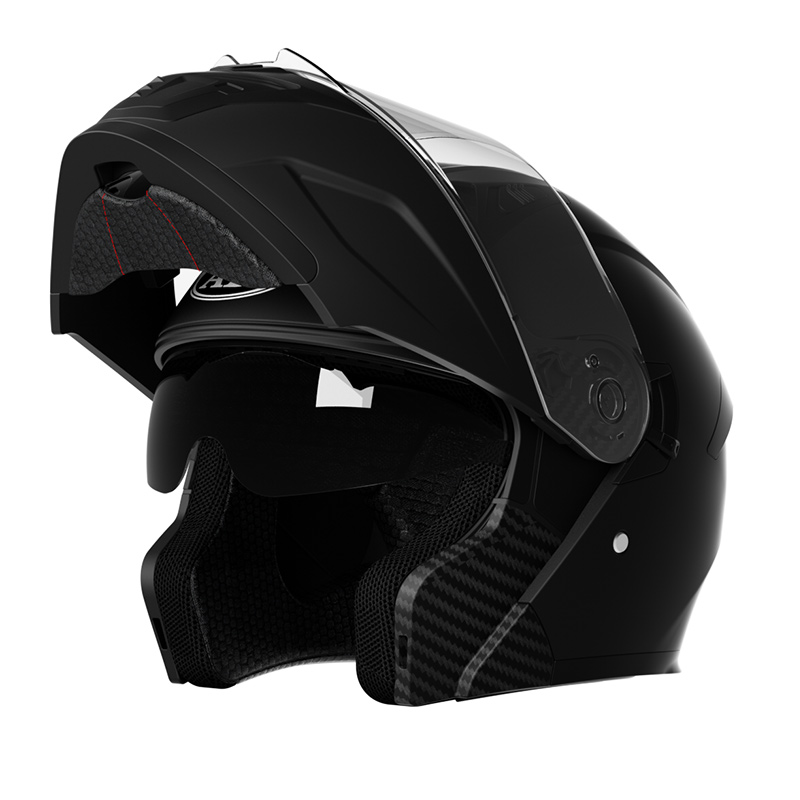
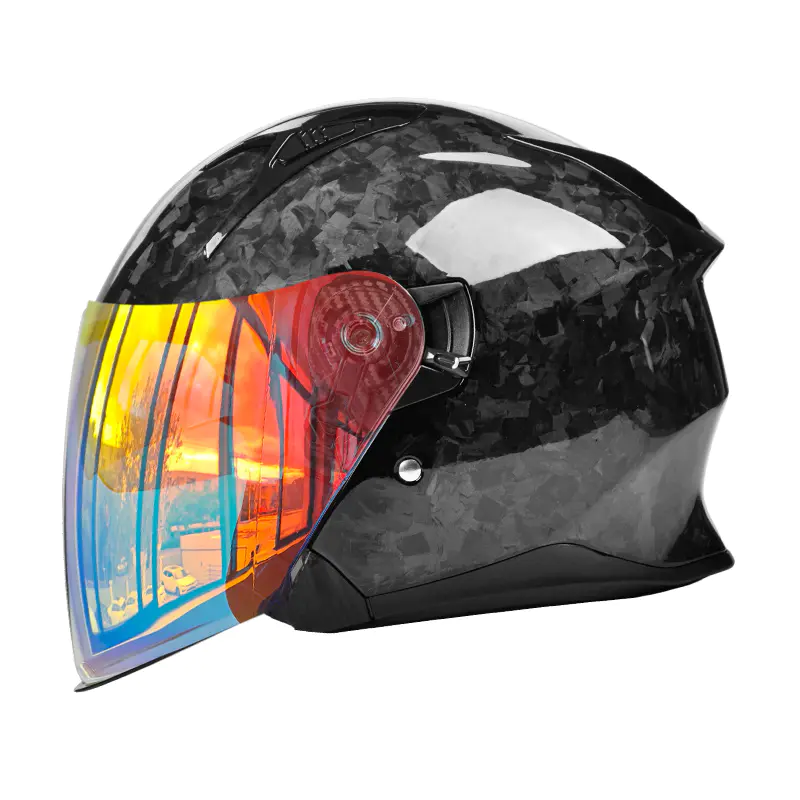
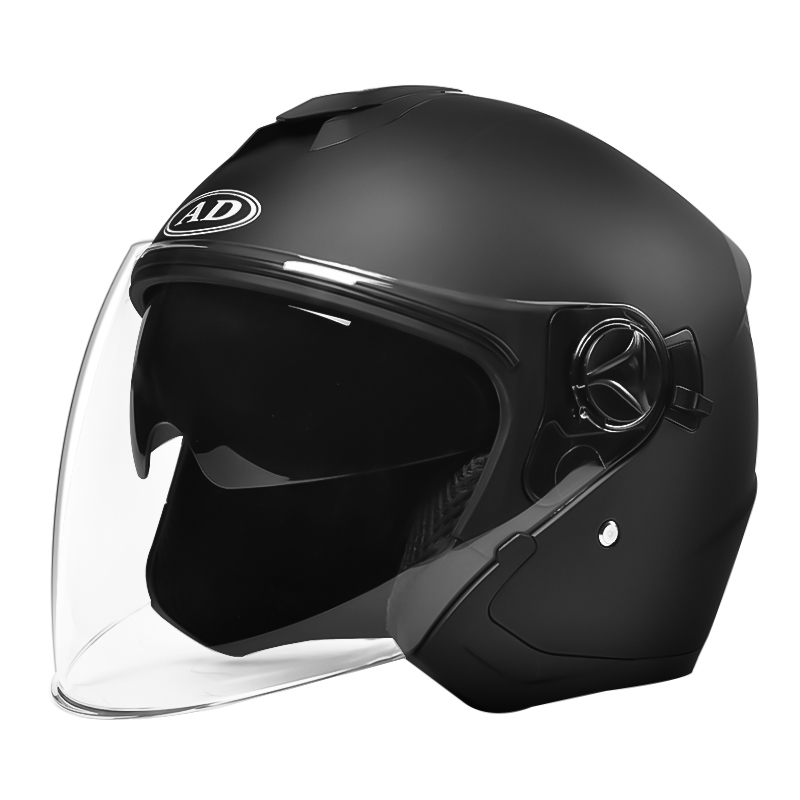
Shanghai Weijue Industry Co., Ltd a szén-dioxid-elrendezést nem kozmetikai, hanem szerkezeti mérnöki döntésként közelíti meg. Az a Szénszálas sisak , a szövés iránya – 0/90 fok versus 45 fokos torzítás – határozza meg, hogy az ütközési energia hogyan halad át a héjon. A 0/90-es elrendezés jól ellenáll a közvetlen összenyomásnak, ami hasznos a koronán keresztül, míg a 45 fokos ferde elrendezés jobban kezeli a nyíróterhelést, ami sokkal fontosabb a halánték és az állkapocs környékén, ahol az ütközések gyakran szögben érnek, nem pedig egyenesen. Azok a gyártók, akik egyetlen egységes szövést használnak a teljes héjon, általában a gyártási sebességre optimalizálnak, nem pedig az ütéseloszlásra, mivel a valódi többirányú elrendezéshez a szövetlapokat kézzel kell elhelyezni zónánként különböző tájolásban.
A gyanta/rost arány az a másik változó, amelyre a vásárlók ritkán kérdeznek rá. A túl sok gyanta növeli a súlyt anélkül, hogy növelné az erőt, míg a túl kevés száraz foltokat hagy, amelyek terhelés hatására megrepednek. Egy megfelelően gyógyított Szénszálas motoros sisak A shell általában 60:40-es szál-gyanta tömegarányban ül, és ezt a számot érdemes közvetlenül bármely szállítótól kérni a minőségi auditok során.
- 0/90 fokos szövés: erősebb a közvetlen koronaütés ellen
- 45 fokos ferde szövés: jobb nyírási ellenállás a halánték és az állkapocs zónáinál
- Az autoklávban történő nyomás alatti kikeményítés csökkenti a légzsákok kialakulását a nyitott formában történő kikeményítéshez képest
Falvastagság szabályozás ABS fröccsöntésben
An ABS motoros sisak a héj a penész konzisztenciájától függően él vagy hal meg, nem pedig önmagában az alapanyag minősége. A fröccsöntés alapja az egyenletes falvastagság fenntartása a teljes héjon – jellemzően a 3-4 mm-es tartományban –, mivel minden olyan zóna, amely gyorsabban hűl le, mint a környező anyag, belső feszültségpontokat, úgynevezett süllyedésnyomokat hoz létre, amelyek pontosan azokon a területeken gyengítik az ütésállóságot, amelyeket a versenyzők kívülről nem láthatnak. Az öntőforma hőmérsékletének, a fröccsöntési nyomásnak és a hűtési időnek mind-mind a szűk tűréshatárokon belül kell maradnia tételenként, ezért az olcsóbb szerszámozási műveletek gyakran ellentmondásos eredményeket mutatnak még akkor is, ha ugyanazt az ABS-gyantát használják, mint egy magasabb kategóriás gyártó.
Az ABS sisak beszállítóját értékelő vásárlóknak nem csak a gyanta márkanevére, hanem a penészüregek számára és a lövés konzisztenciájának vizsgálatára is érdemes rákérdezniük, mivel két azonos alapanyagból készült sisak nagyon eltérő teljesítményt nyújthat attól függően, hogy a befecskendezési folyamatot tételenként milyen szorosan szabályozzák. Ez az a hely is, ahol a Shanghai Weijue Industry Co., Ltd. komoly befektetéseket végez, minden gyártási tételnél héjvastagság-pontos ellenőrzéseket végez, ahelyett, hogy csak a gyártás előtti mintavételre hagyatkozna.
Súlyeloszlás és nyaki fáradtság hosszú túrák során
A terméklistán a sisak össztömege kapja a legtöbb figyelmet, de a fej körüli súlyeloszlás fontosabb a két óránál hosszabb túrák során végzett motoros fáradtság szempontjából. Az elejére koncentrált súlyú sisak – amely gyakran előfordul a nehéz arcvédővel vagy előre szerelt szellőzőnyílásokkal rendelkező modellekben – jobban megerőlteti a nyakát, mint az azonos összsúlyú sisak, amelynek tömege egyenletesen oszlik el a héjon. Ez az egyik gyakorlati előnye, amelyet a szénszálas konstrukció kínál az ABS-hez képest: az ütésvizsgálathoz szükséges azonos héjvastagság mellett a szénszál általában 150-200 grammot takarít meg, és ez a megtakarított súly leginkább a tartós országúti kerékpározás során tapasztalható csökkent nyakkifáradásban nyilvánul meg, nem pedig egyetlen specifikációs szám esetén.
Ahol a súlykülönbség valójában számít
- Tartós autópályás sebesség, ahol a szélellenállás nyomatékot ad a nyakhoz
- Pályafutás gyakori fejmozgás-ellenőrző tükrökkel és holtterekkel
- Többórás túraútvonalak, ahol a kumulatív fáradtság befolyásolja a reakcióidőt
A héj anyagának megfelelő rendelési mennyiség és árpozíció
A szénszálas sisaksor és az ABS sisaksor közötti készletezés közötti döntés általában a termelési gazdaságosság és a megcélzott kiskereskedelmi szinthez való illeszkedésén múlik, nem pedig az, hogy egy anyag általánosan "jobb" legyen. A szén-dioxid-felrakás munkaigényes, és nem csökkenti a költségeket, mint a fröccsöntés nagy mennyiségben, ezért általában ésszerű az alacsonyabb darabszámú prémium termékcsaládok számára. Ezzel szemben az ABS fröccsöntés költséghatékonyabbá válik a rendelési mennyiség növekedésével, mivel a szerszámozási költségek nagyobb sorozatra oszlanak el.
| Tényező | Szénszálas motoros sisak | ABS motoros sisak |
|---|---|---|
| Előállítási módszer | Kézi fektetés, autoklávban kötött | Fröccsöntött |
| Költséghatékonyság méretben | Lassan javul a hangerővel | A hangerővel élesen javul |
| Tipikus pozicionálás | Prémium, alacsonyabb darabszám | Középkategóriás, nagy hangerő |
Mivel a rendelési struktúrák piaconként nagyon eltérőek, a Shanghai Weijue Industry Co., Ltd.-nél párhuzamosan üzemeltetünk szénszálas sisaksort és ABS sisaksort is, így a vevők a héjanyagot az árszintjükhöz igazíthatják anélkül, hogy beszállítót váltanának a terméktartományok között.